


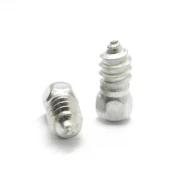

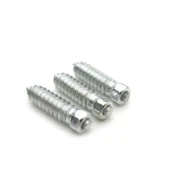
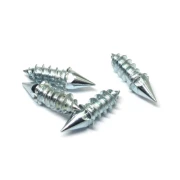
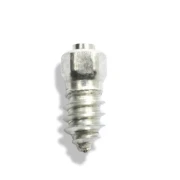
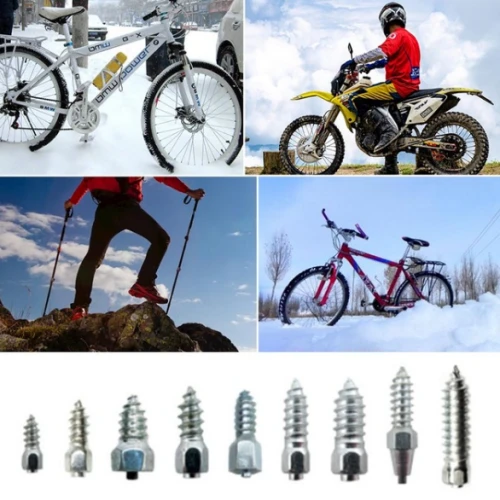
44-9 タイヤスレッド滑り止めタングステン鋼金属射出成形部品
製品サイズと材料収縮率の条件に合わせて金型を製作した後、射出成形機に金型を取り付け、(3)で準備したペレットを射出成形機のホッパーに投入し、バレルから金型キャビティ内に溶融材料を射出して成形します。
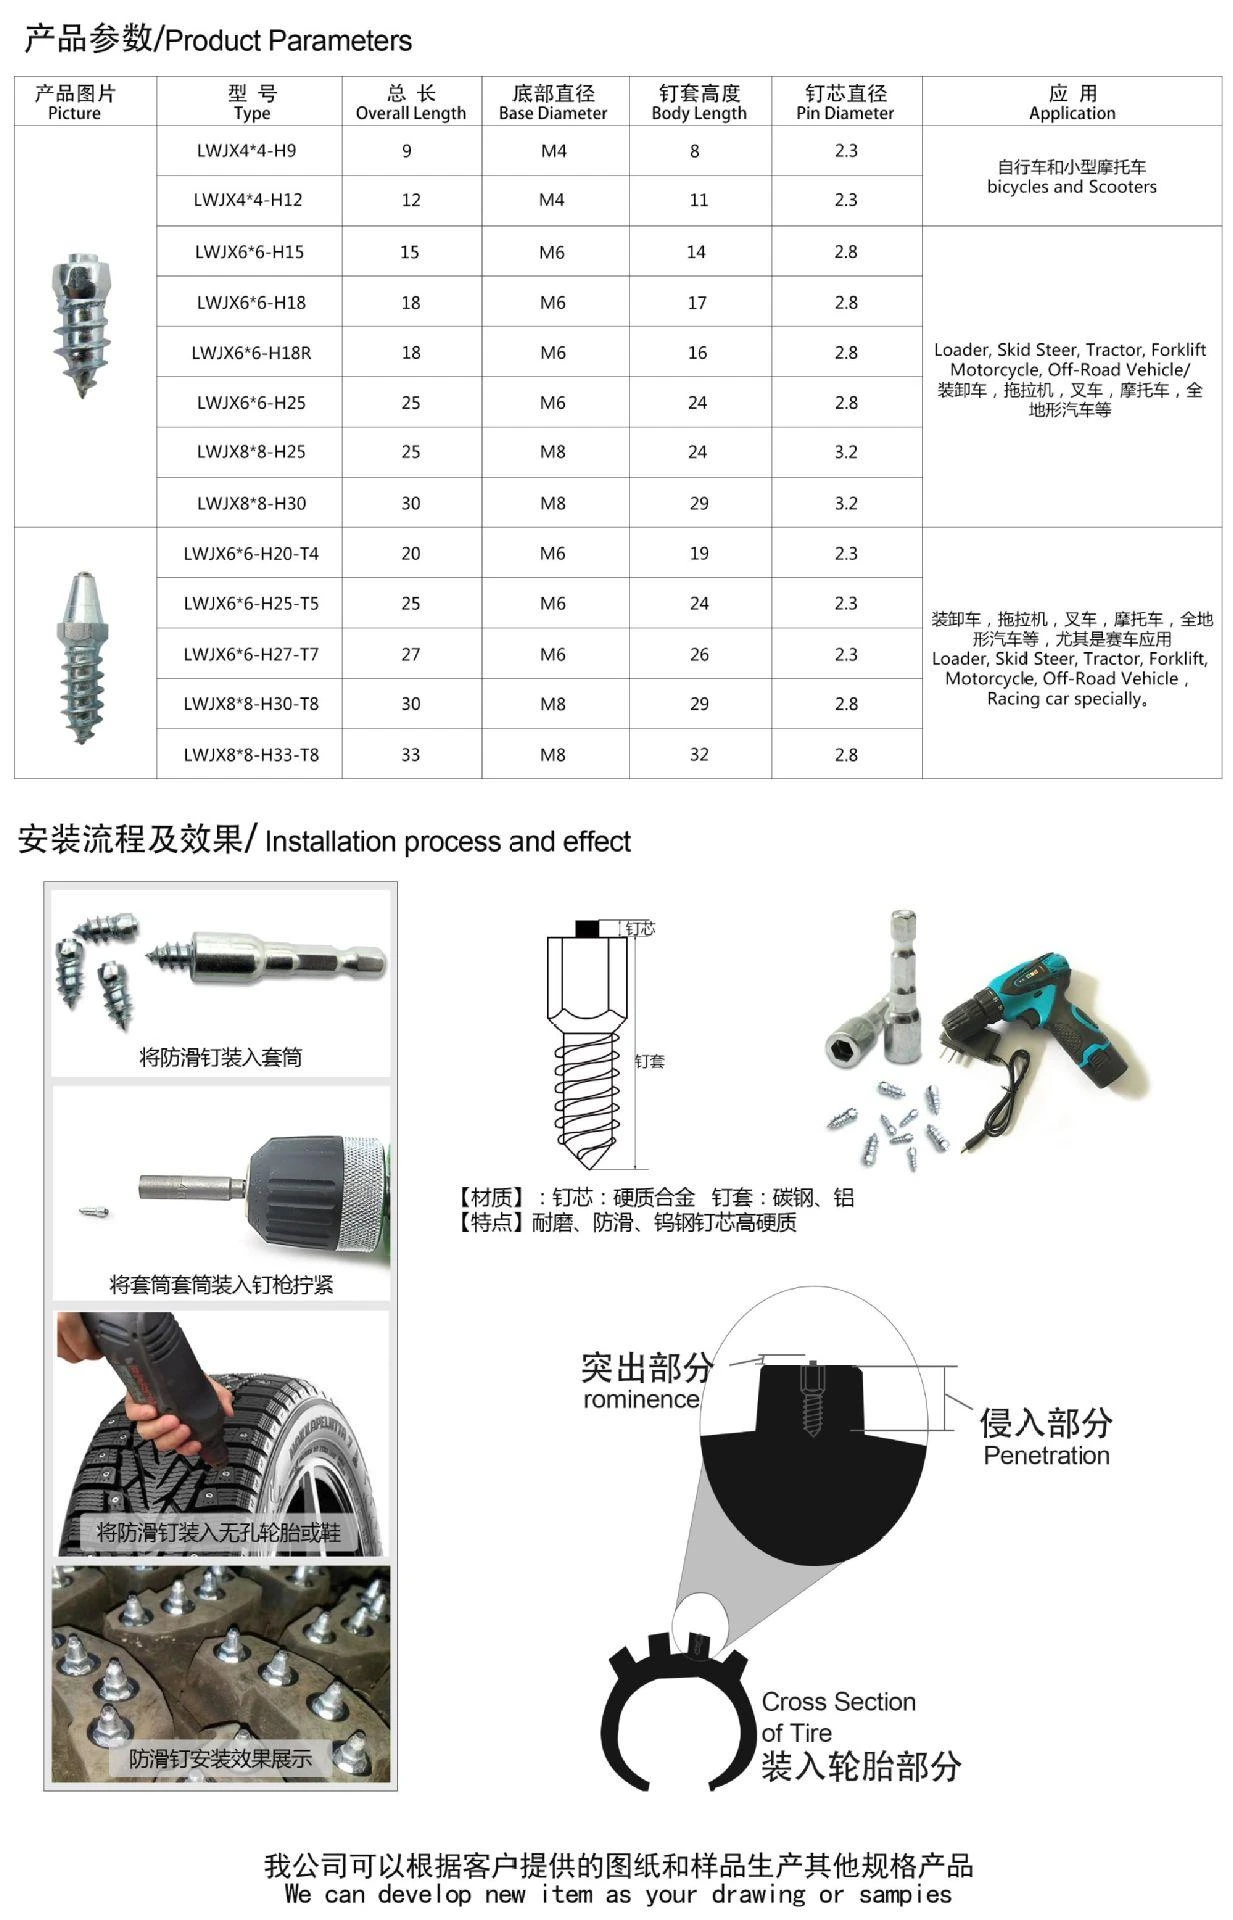
高比重タングステン-基合金の製造方法であって、以下のステップを含む:
(1)原料を混合する:タングステン粉9.65kg、ニッケル粉0.24kg、鉄粉0.11kgを秤量し、混合物Aを得る。
(2)乾式粉砕:混合物Aを30rpmの速度で6時間乾式粉砕し、均一に混合する。
(3)混合および造粒:ステップ(2)で処理した混合物Aを窒素保護下で15rpmの速度で撹拌し、210度で20分間予熱する。加熱してプラスチック補助材料(HDPE:EVA:ワックス:SA(重量比は7:2:2:1))148gとポリオキシメチレン樹脂(POM)778gを加え、240度に加熱し、5分間保温し、POMが溶けた後、内部混合のためにプレスカバープレートを置き、同時に冷却を開始します。210度に冷却した後、10分間内部混合を続けます 材料の表面が均一で滑らかになるまで、190度まで冷却し、スクリューを通して押し出し、ペレットに切断します。
(4) 射出成形:製品のサイズと材料収縮の要件に従って金型を作成した後、金型を射出成形機に取り付け、ステップ (3) で準備したペレットを射出成形機のホッパーに入れ、溶融材料をバレルを通して金型キャビティに注入して成形します。具体的な射出成形パラメータには、バレルの温度が 160 ~ 200 度に設定され、射出圧力が 80 ~ 130Bar、射出速度が 35% ~ 70% です。
(5) 脱脂:接触脱脂は 3 段階で行われます。最初のステップは、炉キャビティを窒素でフラッシュして炉キャビティ内の空気を除去することです。 2番目のステップは、純粋な硝酸ガスを噴霧して炉のキャビティに送り、製品内のポリオキシメチレン樹脂と化学反応させ、MIM射出成形内のポリオキシメチレン樹脂の85%以上をホルムアルデヒドガスに分解して排出することです。第三のステップは、炉のキャビティを窒素でフラッシュし、炉のチャンバ内に残っている酸ミストを洗い流すことです。
(6) 焼結: 黒鉛炉での真空焼結。焼結は 3 段階に分かれています。第 1 段階では、800 度以下で、脱脂後に製品ブランクに残ったポリオキシメチレン樹脂とプラスチック補助材料がガス化し、高温で排出されます。第 2 段階では、800 ~ 1410 度で、ブランク内のニッケル金属と鉄金属が高温で液相を形成し、タングステン金属がその中に一体化され、焼結されて形状が整えられます。第三段階では、炉内の温度を70度以下に冷却し、製品を取り出します。焼結時間は23〜26時間である。
上記の製造方法で得られた高比重タングステン-基合金は、次の性能パラメータを備えています。
| 製品密度 | 18±0.1g/cm3 |
| 製品硬度 | HRC25±5。 |
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. は、粉末冶金、金属射出成形、超硬、トランスミッション ギアボックスなどのハイテク技術を統合したテクノロジー ベースの企業です。-過去 20 年間に、同社はさまざまな高度な製造設備と専門的な試験設備を備えた近代的な工場を建設してきました。また、十数社のフォーチュン 500 企業と協力し、世界市場に対応しながら業界で優れた成果を上げています. 2003--ISO9001:200 0 品質認証システム 2011 に合格--自動車部品サプライヤー品質認証システム ISO/TS16949.2009 に合格 2017年--IATF16949:2016自動車部品サプライヤー品質認証システム 2019年 ISO14001環境マネジメントシステム認証に合格 支援産業: 自動車、オートバイ、電動工具、家庭用電化製品、通信機器(携帯電話)、スマートウェアラブル、超硬モールド材料、耐圧性、耐摩耗性- 高強度合金、園芸工具、医療機器、その他の該当する産業。当社の製品特徴:高強度、高精度、高コストパフォーマンス、特殊形状部品、支持構造部品の研究開発・カスタマイズ、量産化 当社の事業目的:卓越性を追求し、革新を続け、お客様にご満足いただける高品質の製品と優れたサービスを提供します。当社のスローガン:技術革新、品質、中衛は時代に歩調を合わせます


お問い合わせを送る
